
La performance industrielle est la capacité d'un atelier à produire la bonne quantité, à la bonne qualité et au bon coût, mesurée par des indicateurs comme le TRS, sans dégrader la santé ni la sécurité des opérateurs. Sur le terrain, elle bute sur les mêmes freins : micro-arrêts, changements de série interminables, postes déséquilibrés. Chaque réorganisation impose de mettre à jour le document unique (Art. R4121-2, 2° du Code du travail) et, à compter du 20 janvier 2027, un gain de cadence mal qualifié peut faire de vous un fabricant (Art. 18 du Règlement (UE) 2023/1230). Ce guide répond à vos questions avec la méthode MESP© d'ASI Industrie.
Le DUERP est mis à jour au moins chaque année (Art. R4121-2, 1°) et à chaque aménagement important (2°). La liste des actions de prévention est consignée dans le DUERP (Art. L4121-3-1). Voir la question sur le DUERP
Indication générale, à vérifier au dossier : effectif calculé selon le Code du travail, accords et situation propre à l'entreprise.
Qu'est-ce que la performance industrielle et comment la mesurer ?
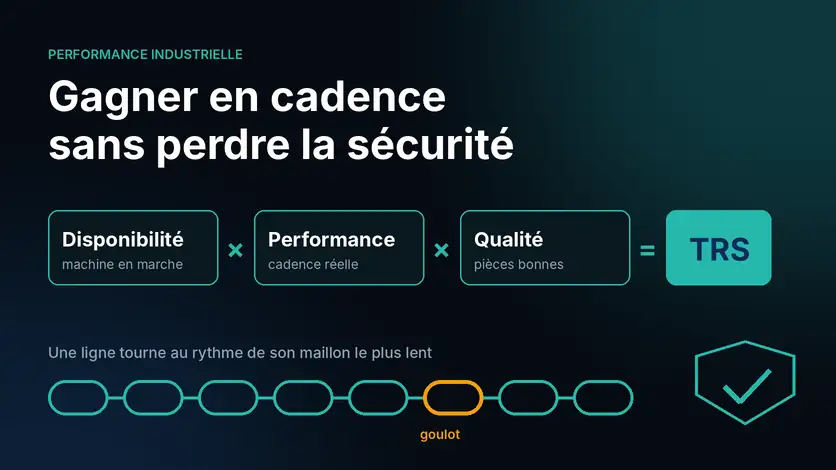
La performance industrielle mesure la capacité d'un atelier à transformer son temps disponible en pièces bonnes, livrées à temps et au coût prévu. Elle se pilote avec quelques indicateurs, dont le TRS (taux de rendement synthétique), et se travaille sur les pertes : arrêts, ralentissements, rebuts. Ses gains ne durent que s'ils respectent les 9 Principes Généraux de Prévention (Art. L4121-2 du Code du travail).
Pour retenir la logique, pensez à une chaîne de vélo. Elle ne tourne jamais plus vite que son maillon le plus lent. Elle saute si on la tend sans l'entretenir. Et personne ne retire le carter pour pédaler plus vite.
Une ligne avance au rythme de son poste le plus lent : on l'équilibre, on ne pousse pas les autres.
Pannes et micro-arrêts se traitent par la maintenance et la TPM, pas par la vitesse.
Un gain obtenu en neutralisant une protection n'est pas un gain : c'est un risque différé.
Ma PME a-t-elle besoin d'une démarche de performance industrielle ?
Oui, dès qu'une machine ou une ligne limite vos livraisons. Une démarche de performance ne suppose pas un service méthodes : elle commence par mesurer une machine critique. C'est l'approche de notre pilier performance industrielle, qui part de vos données avant de proposer un outil. Pour le volet réglementaire, voir nos 50 questions-réponses sur la conformité machine.
Où se cachent les pertes dans un atelier ?
Rarement là où on les attend. Sur la machine, les six grandes pertes du TRS, détaillées plus bas ; autour d'elle, les déplacements inutiles, les attentes entre postes, les stocks intermédiaires et les retouches. La mesure les rend visibles, l'intuition les sous-estime.
Quels indicateurs suivre en plus du TRS ?
Le taux de service client, le délai de traversée (lead time), le coût de non-qualité et un indicateur de sécurité, comme le nombre d'accidents ou de presque-accidents. Le TRS juge une machine ; ces indicateurs jugent le flux et ses effets sur les équipes.
Comment calculer et améliorer le TRS ?
Le TRS se calcule en multipliant trois taux : disponibilité (temps de fonctionnement sur temps requis), performance (production réelle sur production théorique à cadence nominale) et qualité (pièces bonnes sur pièces produites). La norme NF E60-182 en fixe les définitions. Pour l'améliorer, on traite d'abord la plus lourde des trois pertes, identifiée grâce à des causes d'arrêt saisies de façon fiable.
| Taux | Ce qu'il mesure | Pertes typiques | Leviers |
|---|---|---|---|
| Disponibilité | Temps de fonctionnement / temps requis | Pannes, changements de série, attentes de matière | TPM, SMED, maintenance préventive |
| Performance | Cadence réelle / cadence nominale | Micro-arrêts, ralentissements, débourrages | Analyse des causes, fiabilisation des alimentations |
| Qualité | Pièces bonnes / pièces produites | Rebuts, retouches, pièces de démarrage | Autocontrôle, détrompeurs, standards de réglage |
TRS, TRG, TE : quelle différence ?
Ils partagent le même numérateur, le temps utile, mais pas la même base. Le TRS le rapporte au temps requis, le TRG au temps d'ouverture, le TE au temps total (NF E60-182). Le TRS juge la machine ; le TRG et le TE jugent aussi l'organisation des équipes et des jours ouvrés.
Un bon TRS, c'est combien ?
Aucune valeur cible n'est fixée par un texte ou une norme. Les chiffres qui circulent ne disent rien de votre produit, de vos séries ni de votre temps requis. Comparez la machine à elle-même, avant et après une action, avec un calcul figé. Notre accompagnement en optimisation du TRS commence par cette fiabilisation.
Les micro-arrêts méritent-ils autant d'attention que les pannes ?
Souvent plus. Un débourrage de trente secondes répété toute la journée pèse lourd sur le taux de performance, et il expose l'opérateur aux éléments mobiles. L'EN ISO 12100 impose d'apprécier les risques de toutes les tâches, réglage et dépannage compris : supprimer la cause du micro-arrêt sert les deux objectifs.
Comment calculer le TRS avec un exemple ?
Prenons un exemple théorique : 480 minutes de temps requis et 60 minutes d'arrêt donnent 87,5 % de disponibilité. Avec 90 % de performance et 98 % de qualité, le TRS vaut 0,875 × 0,90 × 0,98, soit 77,2 %. Le calcul est simple ; la difficulté est de fiabiliser chaque donnée.
Quelles sont les six grandes pertes du TRS ?
Les pannes, les changements de série et réglages, les micro-arrêts, les ralentissements, les rebuts et les pertes au démarrage. Les deux premières dégradent la disponibilité, les deux suivantes la performance, les deux dernières la qualité. Les classer ainsi oriente vers le bon outil.
Productivité industrielle : quel outil lean pour quelle perte ?
Chaque outil du lean manufacturing répond à une perte précise : le SMED aux changements de série, la TPM aux pannes, le 5S au désordre, la VSM (cartographie des flux de valeur) aux stocks et aux attentes. Le choix vient après la mesure. Un outil appliqué à la mauvaise perte mobilise les équipes sans effet sur la productivité industrielle, et peut créer des risques s'il touche aux machines.
Que constatez-vous dans votre atelier ? Choisissez un symptôme.
Le levier, la référence à respecter et sa portée s'affichent ici.
Voir le tableau complet des symptômes et des leviers
| Vous constatez | Levier | Référence | Portée |
|---|---|---|---|
| Micro-arrêts et débourrages fréquents | Analyse des causes et fiabilisation de l'alimentation : supprimer l'intervention plutôt que l'accélérer | EN ISO 12100 (tâches de dépannage) | Recommandé |
| Changements de série trop longs | SMED : préparer machine en marche ce qui peut l'être, régler en mode protégé | EN ISO 14119 (dispositifs de verrouillage) | Recommandé |
| Un poste goulot, les autres attendent | Équilibrage de ligne : takt time, diagramme Yamazumi, redistribution des tâches | Art. R4121-2, 2° du Code du travail (DUERP) | Obligatoire |
| Déplacements et flux qui se croisent | Réimplantation : diagramme spaghetti, flux sans croisement, allées dégagées | EN ISO 13857 (distances de sécurité) ; Art. R4121-2, 2° | Obligatoire (DUERP) |
| Recherche d'outils, désordre au poste | 5S : trier, ranger, nettoyer, standardiser, maintenir | Art. L4121-2 (9 Principes Généraux de Prévention) | Bonne pratique ASI |
| Rebuts et retouches | Détrompeurs (poka-yoke), autocontrôle, standard de réglage | NF E60-182 (taux de qualité) | Recommandé |
| Postes pénibles, plaintes de douleurs | Diagnostic ergonomique avant tout gain de cadence | EN 1005-5, ISO 11228-3 ; Art. L4121-2, 4° | Obligatoire (principe) |
| Protections contournées par les opérateurs | Revoir l'accès à partir de la tâche réelle, avant de sanctionner | EN ISO 14119 ; Art. L4731-1, 4° | Obligatoire |
Faut-il commencer par le 5S ?
Pas forcément. Le 5S (trier, ranger, nettoyer, standardiser, maintenir) est utile quand le désordre coûte du temps ou masque fuites et usures. Si votre perte principale est un changement de série de deux heures, commencez par le SMED. Le 5S tient surtout quand les opérateurs en fixent eux-mêmes les règles.
SMED : comment raccourcir un changement de série sans risque ?
En séparant les opérations faisables machine en marche, préparées à l'avance, de celles qui exigent l'arrêt. Le piège : gagner du temps en réglant protecteur ouvert. Prévoyez un mode de réglage protégé et des accès verrouillés selon l'EN ISO 14119, réalisés par notre équipe d'intégration sécurité. Notre fiche changement de série détaille ce cas.
Pourquoi les gains lean s'érodent-ils ?
Parce que le standard n'a pas suivi. Sans standard de travail écrit, sans formation et sans indicateur affiché, un chantier revient vite à son état initial. Notre article lean manufacturing et conformité machine montre comment sécuriser ces gains, et notre offre lean manufacturing les accompagne.
Qu'est-ce que le lean manufacturing, en quelques mots ?
Une démarche qui cherche à supprimer tout ce qui n'apporte pas de valeur au client : attentes, stocks, déplacements, retouches, surproduction. Elle repose sur la mesure, le standard de travail et l'implication des opérateurs, pas sur l'accélération des machines.
Qu'est-ce que le Kaizen ?
L'amélioration continue par petits pas, menée par les équipes elles-mêmes. Un chantier Kaizen traite un problème précis sur quelques jours : mesure, causes, solution, standard. Il fonctionne quand chaque amélioration est mesurée et que la sécurité fait partie des critères de réussite.
Qu'est-ce qu'un poka-yoke ?
Un détrompeur : un dispositif simple qui rend l'erreur impossible ou immédiatement visible, comme un gabarit qui refuse une pièce mal orientée. Il améliore le taux de qualité sans ajouter de contrôle. Il ne remplace jamais une fonction de sécurité au sens de l'EN ISO 13849-1.
Comment équilibrer une ligne sans user les opérateurs ?
Équilibrer une ligne consiste à répartir les tâches pour que chaque poste tienne le takt time, le rythme imposé par la demande client. On chronomètre les tâches, on les visualise en diagramme Yamazumi, puis on redistribue. Le rééquilibrage est un aménagement important : il impose de mettre à jour le document unique (Art. R4121-2, 2° du Code du travail) et d'en vérifier l'effet sur les gestes répétitifs.
Temps d'ouverture disponible divisé par la demande client sur la même période.
Sur plusieurs cycles et plusieurs opérateurs, aléas compris.
Une colonne par poste, ses tâches empilées face au takt time.
Respecter l'ordre technique et alterner les sollicitations.
Gestes répétitifs, postures, accès machine ; mise à jour du DUERP.
Standard de travail affiché, formation, suivi des écarts.
Comment calculer le takt time ?
Divisez le temps d'ouverture disponible par la quantité demandée. Exemple : 7 heures disponibles par équipe, soit 25 200 secondes, pour 600 pièces demandées, donnent un takt time de 42 secondes. Tout poste au-delà de 42 secondes est un goulot. Notre offre d'équilibrage de lignes part de ce calcul.
Rééquilibrer une ligne oblige-t-il à mettre à jour le DUERP ?
Oui, dès que l'aménagement modifie les conditions de travail. À partir de 50 salariés, il relève aussi de la consultation du CSE, avant la décision (Art. L2312-8). Le décodeur en tête d'article donne vos obligations selon votre effectif ; voir aussi notre page DUERP et sécurisation des risques.
« Adapter le travail à l'homme, en particulier en ce qui concerne la conception des postes de travail ainsi que le choix des équipements de travail et des méthodes de travail et de production, en vue notamment de limiter le travail monotone et le travail cadencé et de réduire les effets de ceux-ci sur la santé ; »Code du travail — Art. L4121-2, 4°
Et si l'équilibrage concentre les gestes répétitifs ?
C'est le risque d'un équilibrage purement arithmétique. Un poste qui enchaîne le même geste à chaque cycle peut exposer aux affections périarticulaires du tableau n° 57 des maladies professionnelles. Les normes EN 1005-5 et ISO 11228-3 permettent d'évaluer ces gestes. Notre diagnostic ergonomique et TMS s'intègre à l'étude d'équilibrage, et les aides CARSAT peuvent financer l'aménagement qui en découle. Notre guide ergonomie industrielle en questions-réponses détaille les cotations.
Qu'est-ce qu'un diagramme Yamazumi ?
Un graphique en colonnes empilées : une colonne par poste, chaque tâche y figurant avec sa durée, face à une ligne horizontale qui représente le takt time. Il montre d'un coup d'œil les postes surchargés, les postes sous-chargés et les tâches à déplacer.
Comment réimplanter un atelier sans créer de nouveaux risques ?
Une réimplantation réussie part des flux réels : qui va où, avec quoi, combien de fois. On les relève en diagramme spaghetti, puis on compare plusieurs plans en 2D ou en 3D avant de déplacer la moindre machine. La sécurité entre dans le plan dès le départ : allées, zones de manutention, accès de maintenance, distances de sécurité (EN ISO 13857). La nouvelle implantation entraîne la mise à jour du DUERP (Art. R4121-2, 2°).
Matière, pièces et opérateurs suivent un sens unique, sans croisement.
Allées piétonnes distinctes des chariots, visibilité aux intersections.
Chaque machine reste accessible pour l'entretien, sans démonter sa voisine.
Deux machines rapprochées peuvent créer une zone dangereuse qu'aucune notice n'a prévue.
Diagramme spaghetti, plan 2D ou 3D : par où commencer ?
Par le spaghetti : suivez une pièce et un opérateur pendant un cycle, et tracez leurs trajets sur le plan existant. Le dessin montre vite les allers-retours inutiles. Les plans 2D ou 3D viennent ensuite, pour comparer des scénarios. Notre offre d'implantation industrielle couvre ces étapes.
Déplacer une machine, est-ce la modifier ?
Non, tant que le déplacement et la nouvelle installation respectent la notice du fabricant : la machine reste conforme aux règles de sa mise en service, notice comprise (Art. R4322-1). Lecture ASI : relier plusieurs machines pour qu'elles fonctionnent comme un tout peut constituer un ensemble de machines, dont l'auteur endosse les obligations du fabricant. Qualifiez-le avant le chantier.
Comment penser la maintenance dès le plan ?
En réservant autour de chaque machine l'espace d'intervention prévu par sa notice, et des moyens d'accès sûrs aux parties hautes (EN ISO 14122). Une machine coincée contre un mur se répare plus lentement, souvent dans de mauvaises postures. La maintenabilité est un critère d'implantation, pas un détail de fin de chantier.
Implantation en ligne, en U ou en îlot : que choisir ?
La ligne convient aux grandes séries d'un produit stable, le U aux équipes polyvalentes qui suivent plusieurs postes, l'îlot aux familles de produits variées. Le choix dépend du mix produit et des flux mesurés. Dans tous les cas, les allées et les accès de maintenance se tracent avant les machines.
Performance industrielle et conformité machine : un gain de cadence peut-il changer votre statut ?
Oui, à compter du 20 janvier 2027, si le gain passe par une modification substantielle. L'Art. 3(16) du Règlement (UE) 2023/1230 la définit par quatre conditions cumulatives, dont un nouveau danger ou un risque accru imposant des mesures précises. Son auteur devient fabricant (Art. 18). Augmenter une vitesse, changer un programme ou ajouter un poste automatique se qualifie donc avant les travaux, pas après.
Matériel, logiciel ou paramètre : la modification peut être immatérielle.
La machine existe déjà et fonctionne dans votre atelier.
Hors des réglages, options et modes décrits dans la notice.
Imposant des protecteurs reliés au système de commande de sécurité (a) ou des mesures de stabilité ou de résistance (b).
Q1. Votre projet de performance touche-t-il une machine : matériel, logiciel, paramètres, cadence ou protecteurs ?
Q2. Le changement sort-il de ce que prévoit la notice du fabricant (vitesse maximale, formats, options, modes de marche) ?
Q3. Le changement crée-t-il un nouveau danger ou accroît-il un risque existant (énergie, vitesse, accès, temps d'arrêt) ?
Q4. Ce risque impose-t-il d'ajouter des protecteurs ou dispositifs reliés au système de commande de sécurité, ou des mesures de stabilité ou de résistance mécanique ?
Augmenter la cadence d'une machine, est-ce une modification substantielle ?
Pas automatiquement. Si la nouvelle vitesse reste dans les plages de la notice, c'est un réglage prévu. Si elle les dépasse, vérifiez l'effet sur les temps d'arrêt, les distances de sécurité (EN ISO 13855) et l'efficacité des protecteurs : c'est là que la qualification se joue. Notre accompagnement modification substantielle et notre logigramme de gestion des modifications la déroulent pas à pas.
Un retrofit pour gagner du TRS fait-il de moi un fabricant ?
Pas toujours, mais c'est le cas le plus exposé : un nouvel automate, un variateur ou un mode de marche ajouté peuvent réunir les quatre conditions. Notre article sur la modification, la maintenance et le statut de fabricant et notre offre retrofit et modernisation traitent cette qualification, tout comme notre guide ingénierie machine en questions-réponses.
Pourquoi les opérateurs contournent-ils les sécurités ?
Presque toujours parce que la protection gêne une tâche réelle : débourrage, réglage, nettoyage. Le contournement est un symptôme de conception. Or une protection inopérante permet à l'inspection du travail d'arrêter l'activité (Art. L4731-1, 4°). Notre analyse de risques ISO 12100 part donc des tâches observées ; les conséquences juridiques figurent dans notre guide responsabilité juridique en questions-réponses.
Un nouveau robot sur la ligne : qui répond de la sécurité ?
Celui qui intègre le robot dans une cellule ou une ligne endosse les obligations du fabricant pour l'ensemble, robot compris. Le robot seul est souvent une quasi-machine. Voir la fiche intégrer un robot ou un cobot.
Le gain de performance et la mise en sécurité ne sont pas deux projets successifs. Une protection conçue pour la tâche réelle n'est pas contournée, et un projet de cadence qualifié avant les travaux évite de découvrir après coup un statut de fabricant. La sécurité est un levier de performance.
Quel rôle joue la maintenance dans la performance industrielle ?
La maintenance agit directement sur le taux de disponibilité, premier facteur du TRS. La TPM (maintenance productive totale) associe les opérateurs à l'entretien de premier niveau et réserve aux techniciens les interventions complexes. Chaque intervention suppose une consignation fiable des énergies : la prévention de la mise en marche intempestive est traitée par la norme EN ISO 14118.
Par où commencer une démarche TPM ?
Par le nettoyage-inspection d'une machine pilote : en nettoyant, l'opérateur repère fuites, jeux et usures avant la panne. Les tâches confiées sont écrites, formées et compatibles avec la notice. Notre article sur les stratégies de maintenance et la sécurité machine compare les approches.
Préventif ou correctif : comment arbitrer ?
Selon la criticité de la machine et le coût de son arrêt. Une machine goulot justifie un préventif renforcé ; un équipement doublé peut tolérer le correctif. Les vérifications générales périodiques restent obligatoires pour les équipements concernés, quel que soit votre choix (Art. R4323-22 à R4323-28).
La maintenabilité se négocie-t-elle à l'achat ?
Oui, c'est le moment le moins coûteux. Inscrivez au cahier des charges des points de graissage hors zone dangereuse, des points de consignation repérés et des pièces d'usure standard. Pour une machine de seconde main, la même grille s'applique : voir notre page achat de machine d'occasion.
MTBF et MTTR : à quoi servent-ils ?
Le MTBF, temps moyen entre deux pannes, mesure la fiabilité ; le MTTR, temps moyen de réparation, mesure la rapidité d'intervention. Ensemble, ils expliquent le taux de disponibilité. Un MTTR élevé révèle souvent un accès difficile ou une consignation mal préparée.
Comment mener une démarche d'excellence opérationnelle avec la méthode MESP© ?
La méthode MESP© conduit un projet de performance en quatre phases : Mesurer les pertes et les risques, Évaluer les causes et les scénarios, Sécuriser les solutions retenues, Pérenniser les standards. Elle applique à l'excellence opérationnelle la rigueur de la conformité machine : chaque gain est mesuré avant et après, chaque modification qualifiée avant d'être réalisée (Art. 3(16) du Règlement (UE) 2023/1230).
TRS fiabilisé, causes d'arrêt, chronométrages, relevé des tâches réelles et des écarts de sécurité.
Pertes dominantes, goulots, effet de chaque scénario sur les postes, les machines et le DUERP.
SMED, équilibrage ou réimplantation conçus avec les protections, et qualifiés au regard de l'Art. 3(16).
Standards de travail, formation, indicateurs affichés, DUERP et dossier technique à jour.
Un diagnostic, cinq axes : ce que chacun apporte à votre projet
| Axe | La question qu'il pose | Ce que vous y gagnez |
|---|---|---|
| Performance industrielle | Où se perd la capacité de la ligne ? | TRS fiabilisé, goulot identifié, chantiers chiffrés |
| Conformité machine | Les machines touchées restent-elles conformes ? | Protections adaptées aux nouvelles tâches, mise en conformité et sécurité fonctionnelle |
| Ingénierie machine | Faut-il modifier, outiller ou remplacer ? | SMED outillé, machines spéciales et automatisme réalisés par la même équipe |
| Ergonomie industrielle | Les postes tiendront-ils la nouvelle cadence ? | Gestes cotés, postes aménagés, cadence soutenable |
| Responsabilité juridique | Le projet change-t-il vos obligations ou votre statut ? | DUERP à jour, modification qualifiée au regard du Règlement UE 2023/1230, preuves datées |
Un consultant lean traite la première ligne, un organisme de contrôle la deuxième. La méthode MESP© traite les cinq dans le même diagnostic : chaque gain de cadence est livré avec sa preuve de sécurité. Nos réalisations en donnent des exemples. Chaque axe a son guide en questions-réponses : conformité machine, ingénierie machine, ergonomie industrielle et responsabilité juridique ; le guide gratuit du Règlement machines 2027 complète l'ensemble.
Faut-il arrêter la production pendant le chantier ?
Rarement. Les mesures se font en production, les essais sur une machine pilote avant déploiement. Les travaux sur machine se planifient sur des arrêts existants ; un écart de sécurité grave, lui, se traite sans attendre. Le détail des quatre phases figure dans notre article sur la méthode MESP©.
Comment prouver le gain obtenu ?
En comparant deux périodes mesurées avec la même définition du TRS, assez longues pour lisser les aléas. Un gain se constate, il ne s'estime pas. Joignez la preuve de sécurité : analyse de risques à jour, DUERP révisé, validation des protections. Nos missions de performance industrielle livrent cette double preuve.
Qui peut m'accompagner près de Lyon et en Rhône-Alpes ?
ASI Industrie, basé à Tramoyes dans l'Ain, intervient en Auvergne-Rhône-Alpes depuis son bureau d'études sécurité machine à Lyon et en Rhône-Alpes. Les sites de l'automobile, de la plasturgie et de l'agroalimentaire y conjuguent souvent cadences élevées et changements de série fréquents. La méthode MESP© s'y applique de l'audit au standard.
Combien coûte un accompagnement en performance industrielle ?
Le coût dépend du périmètre : une machine pilote, une ligne ou un atelier entier. Un diagnostic court permet de chiffrer le reste sur des bases mesurées, et de ne lancer que les chantiers dont le gain potentiel justifie l'effort.
Performance industrielle : 5 idées reçues à oublier
- « Pour gagner du TRS, il suffit d'accélérer la machine. »Faux. La vitesse ne traite ni les pannes ni les rebuts, et hors notice elle peut faire de vous un fabricant (Art. 3(16) du Règlement (UE) 2023/1230). Une chaîne ne va pas plus vite que son maillon le plus lent.
- « La sécurité, on verra après le chantier. »Faux. Une protection ajoutée après coup gêne les tâches et finit contournée. L'intégrer dès l'analyse des pertes coûte moins cher.
- « Rééquilibrer la ligne, c'est de l'organisation, pas de la prévention. »Faux. C'est un aménagement important qui impose la mise à jour du DUERP (Art. R4121-2, 2°).
- « Il existe un TRS normal à atteindre. »Faux. La norme NF E60-182 définit le calcul, pas l'objectif. Votre référence, c'est votre machine avant l'action.
- « On enlève le carter le temps du réglage, ça va plus vite. »Faux. Un protecteur inopérant permet l'arrêt temporaire de l'activité (Art. L4731-1, 4°). Personne ne retire le carter pour pédaler plus vite.
FAQ : performance industrielle, les questions qui restent
Performance industrielle et productivité industrielle : quelle différence ?
La productivité industrielle est un rapport : ce qu'un atelier produit, divisé par les ressources consommées, comme les heures, la matière ou l'énergie. La performance industrielle est plus large : elle ajoute la qualité, le respect des délais, le coût complet et la capacité à tenir ces résultats dans le temps. On peut donc gagner en productivité tout en dégradant la performance, par exemple en produisant plus vite des pièces qui partent au rebut. Le TRS fait le lien entre les deux, puisqu'il intègre la qualité au même titre que la cadence. ASI Industrie suit les deux, avec un indicateur de santé et de sécurité sur le même tableau de bord.
Excellence opérationnelle et performance industrielle : est-ce la même chose ?
Non. La performance industrielle est un résultat mesurable ; l'excellence opérationnelle est la démarche qui permet de l'atteindre et de la maintenir. Elle s'appuie sur l'amélioration continue, les standards de travail et l'implication des équipes, souvent avec les outils du lean manufacturing. Une démarche d'excellence opérationnelle qui oublie la sécurité ou l'ergonomie s'essouffle vite : l'adaptation du travail à l'homme figure parmi les 9 Principes Généraux de Prévention (Art. L4121-2, 4°), et un standard pénible n'est pas tenu. La méthode MESP© traite ces dimensions dans le même projet.
Combien de temps faut-il pour voir les premiers résultats ?
Cela dépend de la perte traitée et de la qualité des données de départ. Un chantier SMED sur une machine pilote donne un résultat mesurable dès les premiers changements de série standardisés ; une réimplantation complète demande des études, des travaux et une période de stabilisation. Le délai le plus souvent sous-estimé est celui de la mesure initiale : sans données fiables sur les causes d'arrêt, aucun gain ne peut être démontré. Prévoyez aussi le temps réglementaire : mise à jour du DUERP (Art. R4121-2, 2°) et, à partir de 50 salariés, consultation du CSE sur l'aménagement important (Art. L2312-8) avant la mise en œuvre.
Peut-on financer l'amélioration d'un poste de travail ?
Oui, sous conditions. Les CARSAT (caisses d'assurance retraite et de la santé au travail) proposent des aides financières à la prévention, notamment aux TPE et PME, lorsqu'un investissement réduit l'exposition à des risques comme les troubles musculosquelettiques ou la manutention manuelle. Les conditions, les montants et les périodes d'ouverture varient selon les programmes : vérifiez-les avant de commander, car un achat déjà engagé peut être exclu. Un projet de performance qui réduit les ports de charges (Art. R4541-1 à R4541-10 du Code du travail) ou les gestes répétitifs peut ainsi être en partie financé. ASI Industrie aide à documenter le diagnostic qui accompagne la demande.
Un cobot améliore-t-il forcément la performance ?
Non. Un robot collaboratif apporte de la flexibilité, mais sa vitesse est généralement limitée lorsqu'il travaille au contact de l'opérateur, ce qui peut réduire la cadence par rapport à une cellule protégée. Son intérêt se juge sur la tâche : charge, précision, fréquence et cohabitation réelle avec l'opérateur. L'application complète, outil et pièce compris, doit faire l'objet d'une appréciation des risques ; les normes ISO 10218-1 et ISO 10218-2 encadrent la conception du robot et son intégration. Prévoyez enfin la formation des opérateurs à la cohabitation avec le robot et à ses modes de marche.
Mon service méthodes peut-il mener seul un chantier de performance ?
Oui pour une grande partie : mesure du TRS, chronométrages, standards de travail, 5S. Deux points demandent une compétence complémentaire. D'abord, l'évaluation des risques des postes et des machines modifiés, qui alimente le DUERP (Art. R4121-2 du Code du travail). Ensuite, la qualification des modifications de machines au regard de l'Art. 3(16) du Règlement (UE) 2023/1230, qui peut faire de l'entreprise un fabricant à compter du 20 janvier 2027. Un appui extérieur ponctuel sur ces deux points sécurise le chantier sans en retirer la conduite aux équipes internes.
Faut-il associer les opérateurs à la démarche ?
Oui, et pas seulement par principe. Les opérateurs connaissent les micro-arrêts, les réglages délicats et les protections qui gênent : ce sont les données qui manquent aux indicateurs. Le Code du travail impose d'ailleurs de former à la sécurité les travailleurs qui changent de poste de travail ou de technique (Art. L4141-2). Dans les entreprises d'au moins 50 salariés, le CSE est consulté sur l'aménagement important qui modifie les conditions de travail (Art. L2312-8). Un standard construit avec les opérateurs est enfin celui qui a le plus de chances d'être appliqué.
Quelle différence entre lean manufacturing et Six Sigma ?
Le lean manufacturing vise les gaspillages et la fluidité du flux : attentes, stocks, déplacements, surproduction. Six Sigma vise la variabilité des procédés, avec une démarche structurée en cinq phases (DMAIC : définir, mesurer, analyser, améliorer, contrôler) et des outils statistiques. Les deux sont complémentaires : le lean accélère le flux, Six Sigma le rend stable. Six Sigma demande des données fiables et un temps d'analyse plus long ; le lean donne plus vite des résultats visibles sur le terrain. Une PME commence généralement par le lean, plus simple à déployer.
Mesurer, qualifier, pérenniser : les trois réflexes
La performance industrielle se gagne sur les pertes, pas sur la vitesse. Le TRS, défini par la norme NF E60-182, montre où se trouve la perte dominante ; le lean apporte l'outil adapté à chacune. Chaque réorganisation de ligne ou d'atelier est un aménagement important qui impose la mise à jour du DUERP (Art. R4121-2, 2°). Chaque gain qui touche une machine se qualifie avant les travaux : à compter du 20 janvier 2027, une modification substantielle fait de son auteur un fabricant (Art. 3(16) et 18 du Règlement (UE) 2023/1230). Comme une chaîne de vélo, une ligne tourne au rythme de son maillon le plus lent, et personne ne gagne à retirer le carter.
- Mesure : RECOMMANDÉ. Une définition du TRS figée et des causes d'arrêt fiables avant tout chantier.
- DUERP : OBLIGATOIRE. Mise à jour à chaque aménagement important (Art. R4121-2, 2°).
- Modification substantielle : OBLIGATOIRE. Obligations du fabricant avant remise en service (Art. 18) ; la qualifier par écrit avant les travaux est une bonne pratique.
- BONNE PRATIQUE ASI : la sécurité dès l'analyse des pertes. Une protection conçue pour la tâche réelle n'est pas contournée.
- BONNE PRATIQUE ASI : un seul diagnostic pour les cinq axes. Performance, conformité, ingénierie, ergonomie et responsabilité traitées ensemble, sans angle mort.
Sources et références officielles
- Code du travail — Art. L4121-1, L4121-2, L4121-3-1, R4121-2, R4322-1, L4731-1, L4141-2, R4323-22 à R4323-28, R4541-1 à R4541-10, L2312-8 — Légifrance
- Code du travail — Art. R4121-2, mise à jour du document unique — Code du travail numérique
- Règlement (UE) 2023/1230 sur les machines — Art. 3, 18, Annexe III — EUR-Lex
- NF E60-182 — Moyens de production, indicateurs de performance (TRS, TRG, TE) — AFNOR
- ISO 12100:2010 — Sécurité des machines — Principes généraux de conception — ISO.org
- EN ISO 13855, EN ISO 13857, EN ISO 14118, EN ISO 14119, EN ISO 14122, EN 1005-5, ISO 11228-3, ISO 10218-1 et -2 — normes citées pour leurs méthodes
- Tableau n° 57 des maladies professionnelles du régime général — affections périarticulaires — Code de la sécurité sociale, annexe II
